


คู่มือ PLC และ Automation 4.0 เบื้องต้น | ระบบควบคุมอัตโนมัติ
เรียนรู้ระบบ Automation 4.0 และ PLC Programming ตั้งแต่พื้นฐาน Ladder Programming, Modbus Communication, High Speed I/O จนถึง Factory 4.0 พร้อม Roadmap ที่ชัดเจน จากพื้นฐาน PLC สู่ HMI และ SCADA
PLC (Programmable Logic Controller) คืออุปกรณ์ควบคุมอัตโนมัติที่เขียนโปรแกรมได้ ใช้แทน Relay, Timer และ Counter แบบเก่าในการควบคุมเครื่องจักรอุตสาหกรรม Roadmap นี้เริ่มจากพื้นฐาน PLC ก่อนเสมอ แล้วแตกเป็นสองทาง คือต่อยอด PLC (Analog, Modbus, VFD, Servo, Function Block) หรือข้ามไปเรียน HMI ซึ่งเป็นประตูสู่ Connectivity (Modbus, HTTP, MQTT, Cloud SCADA) ทั้งสองทางมาบรรจบที่การพัฒนา SCADA ของตัวเอง
อัพเดทล่าสุด: 11 พฤศจิกายน 2569
ทำไมต้องมี Roadmap
จากประสบการณ์ไปเทรนนิ่งหลายบริษัท โรงงานสมัยนี้ให้ความสำคัญกับข้อมูลมากขึ้น ทั้งการวิเคราะห์ผลการผลิต การทำ Incentive ให้พนักงาน และการดักจับความผิดพลาดที่ยังไม่เกิดขึ้น หลายโรงงานจึงอยากพัฒนาช่างของตัวเอง แต่ช่างไฟฟ้าที่มีประสบการณ์มากมักมองไม่เห็นแนวทางฝั่งการเขียนโปรแกรมและไอที ส่วนคนที่มาจากฝั่งโปรแกรมเมอร์ก็มองไม่เห็นฝั่งไฟฟ้าและฮาร์ดแวร์ เลยทำระบบแบบครบวงจรไม่สำเร็จ
Roadmap to Factory 4.0 ในคลิปนี้คือแนวทางเรียนรู้ด้วยตัวเองตั้งแต่เบสิคจนถึงระบบไฮเทคแบบสมบูรณ์ หรือสำหรับคนที่เรียนมาถึงจุดหนึ่งแล้วไม่รู้ว่าจะต่อยอดอะไร
คีย์เวิร์ดของ 4.0 คือ Connectivity อุปกรณ์ทุกอย่างคุยกันได้ทั้งฝั่งการผลิตและฝั่งผู้ใช้งาน จากเครื่องจักรไปมือถือ ไปคอมพิวเตอร์ หรือไปเครื่องจักรด้วยกัน ภาพง่ายๆ คือเปิดสมาร์ทโฟนแล้วดูสถานะหรือควบคุมเครื่องจักรได้
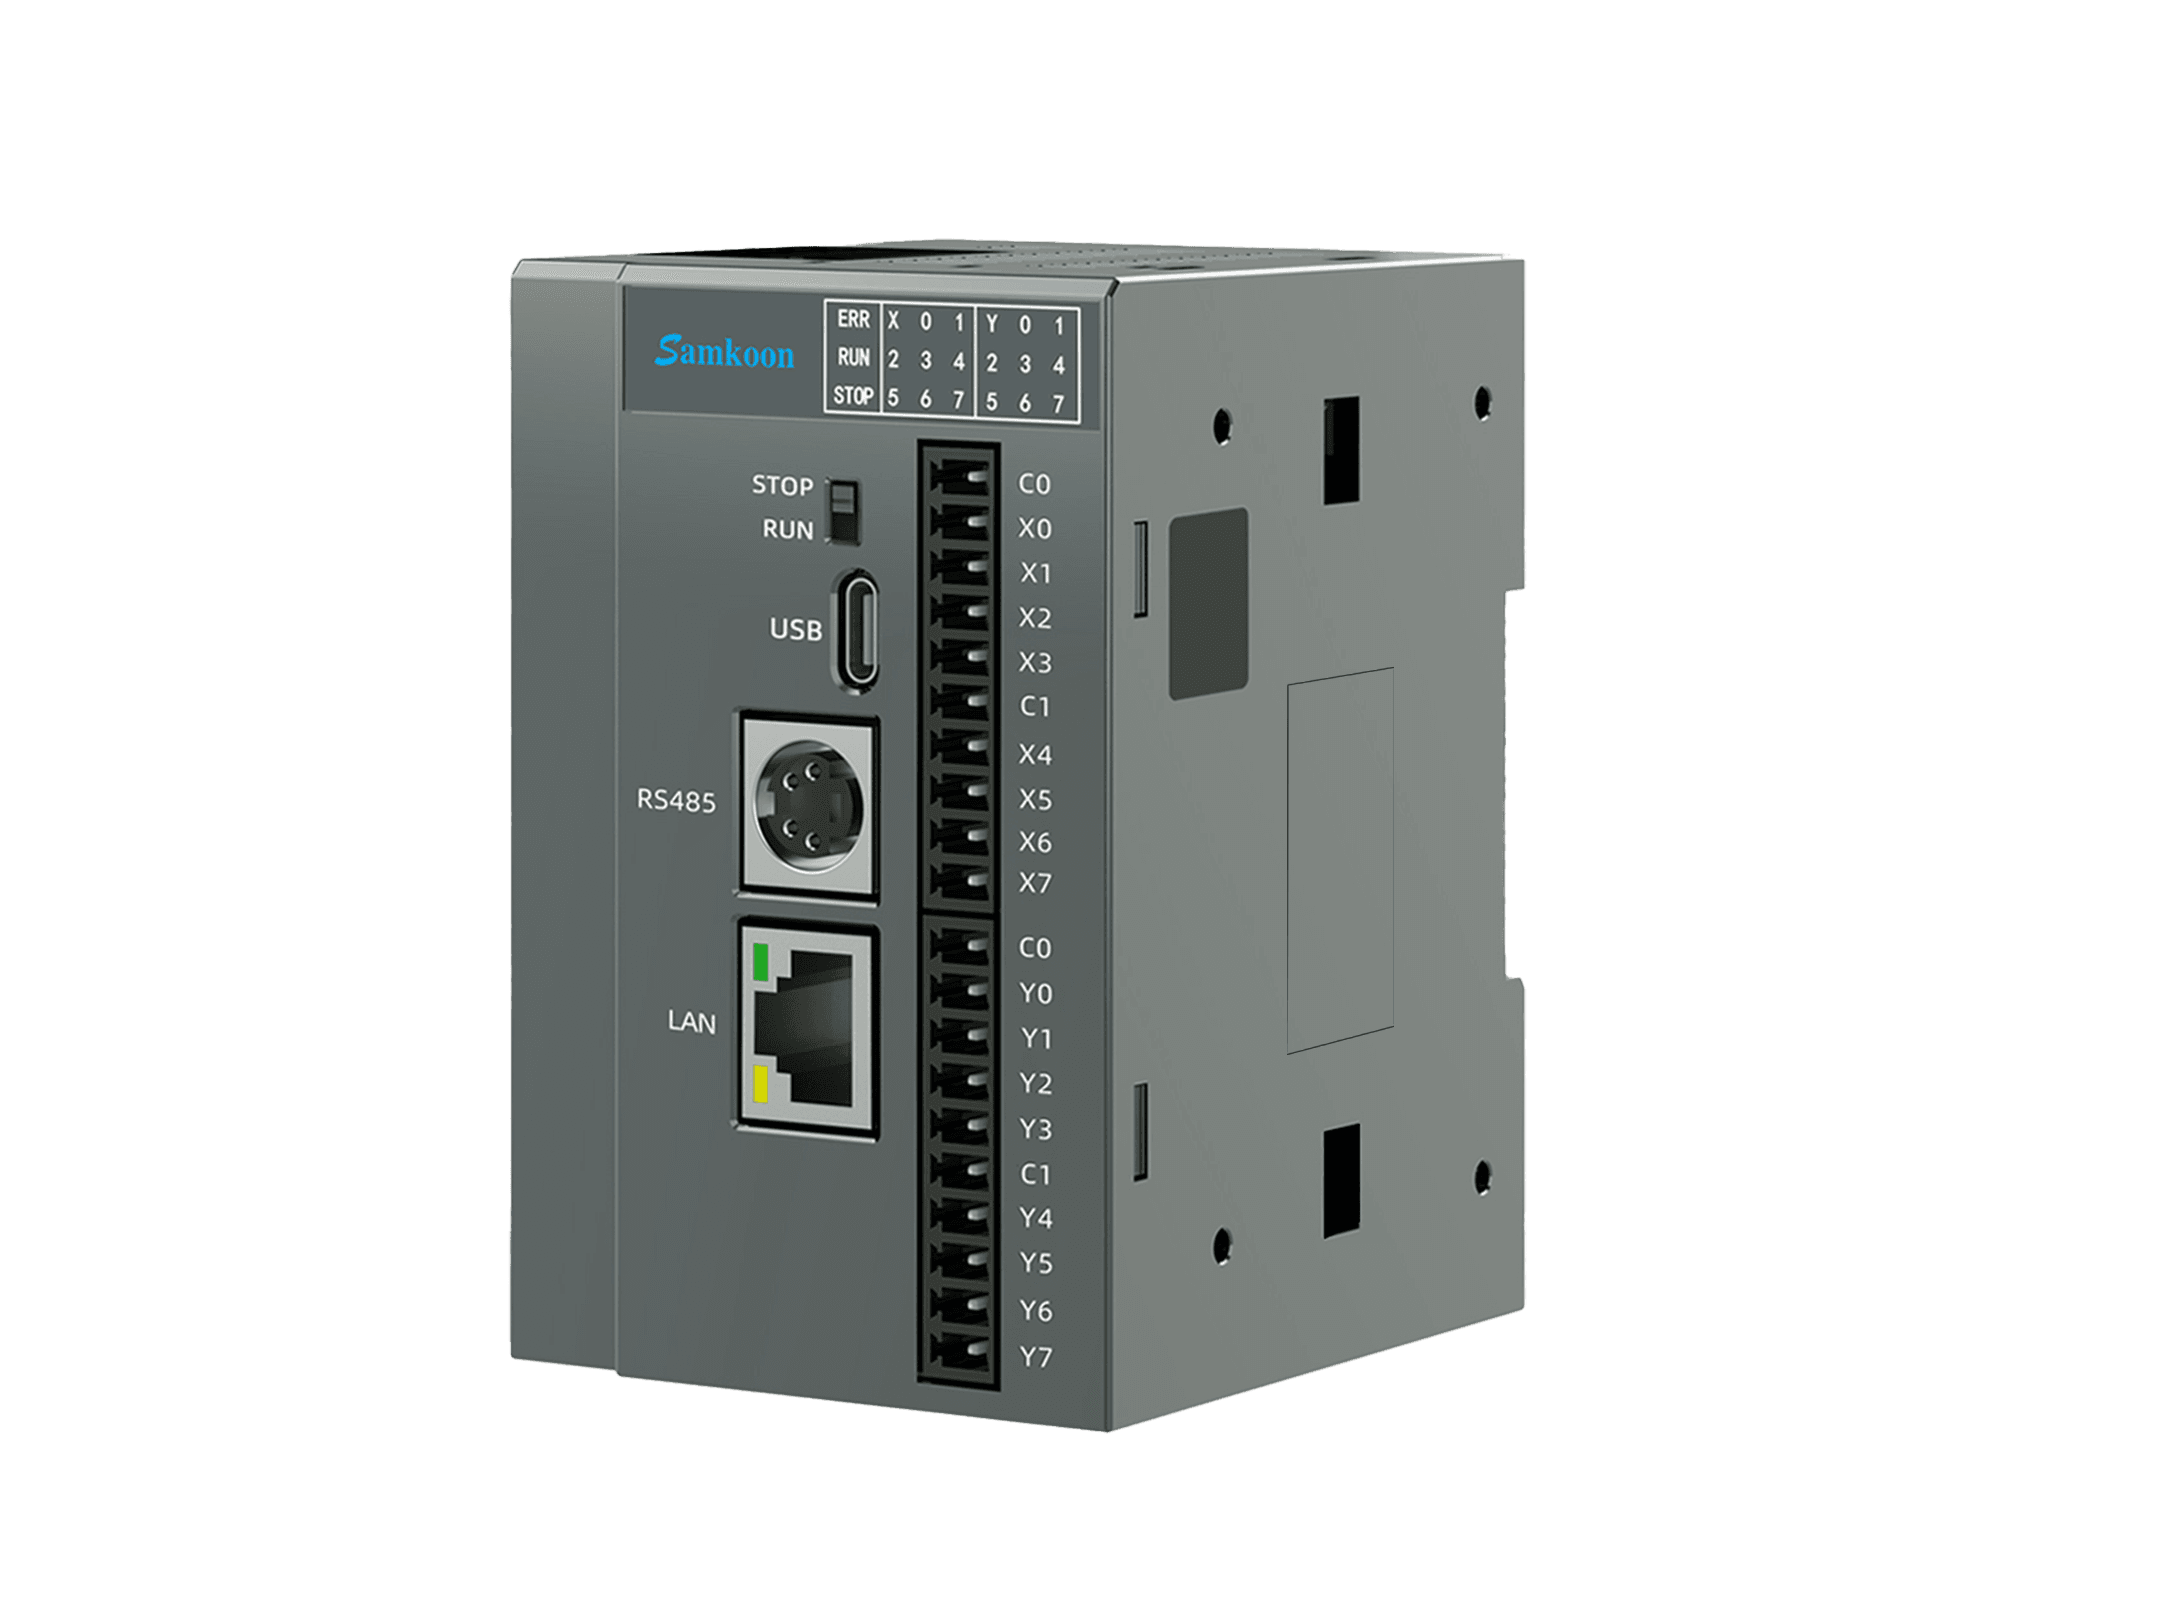
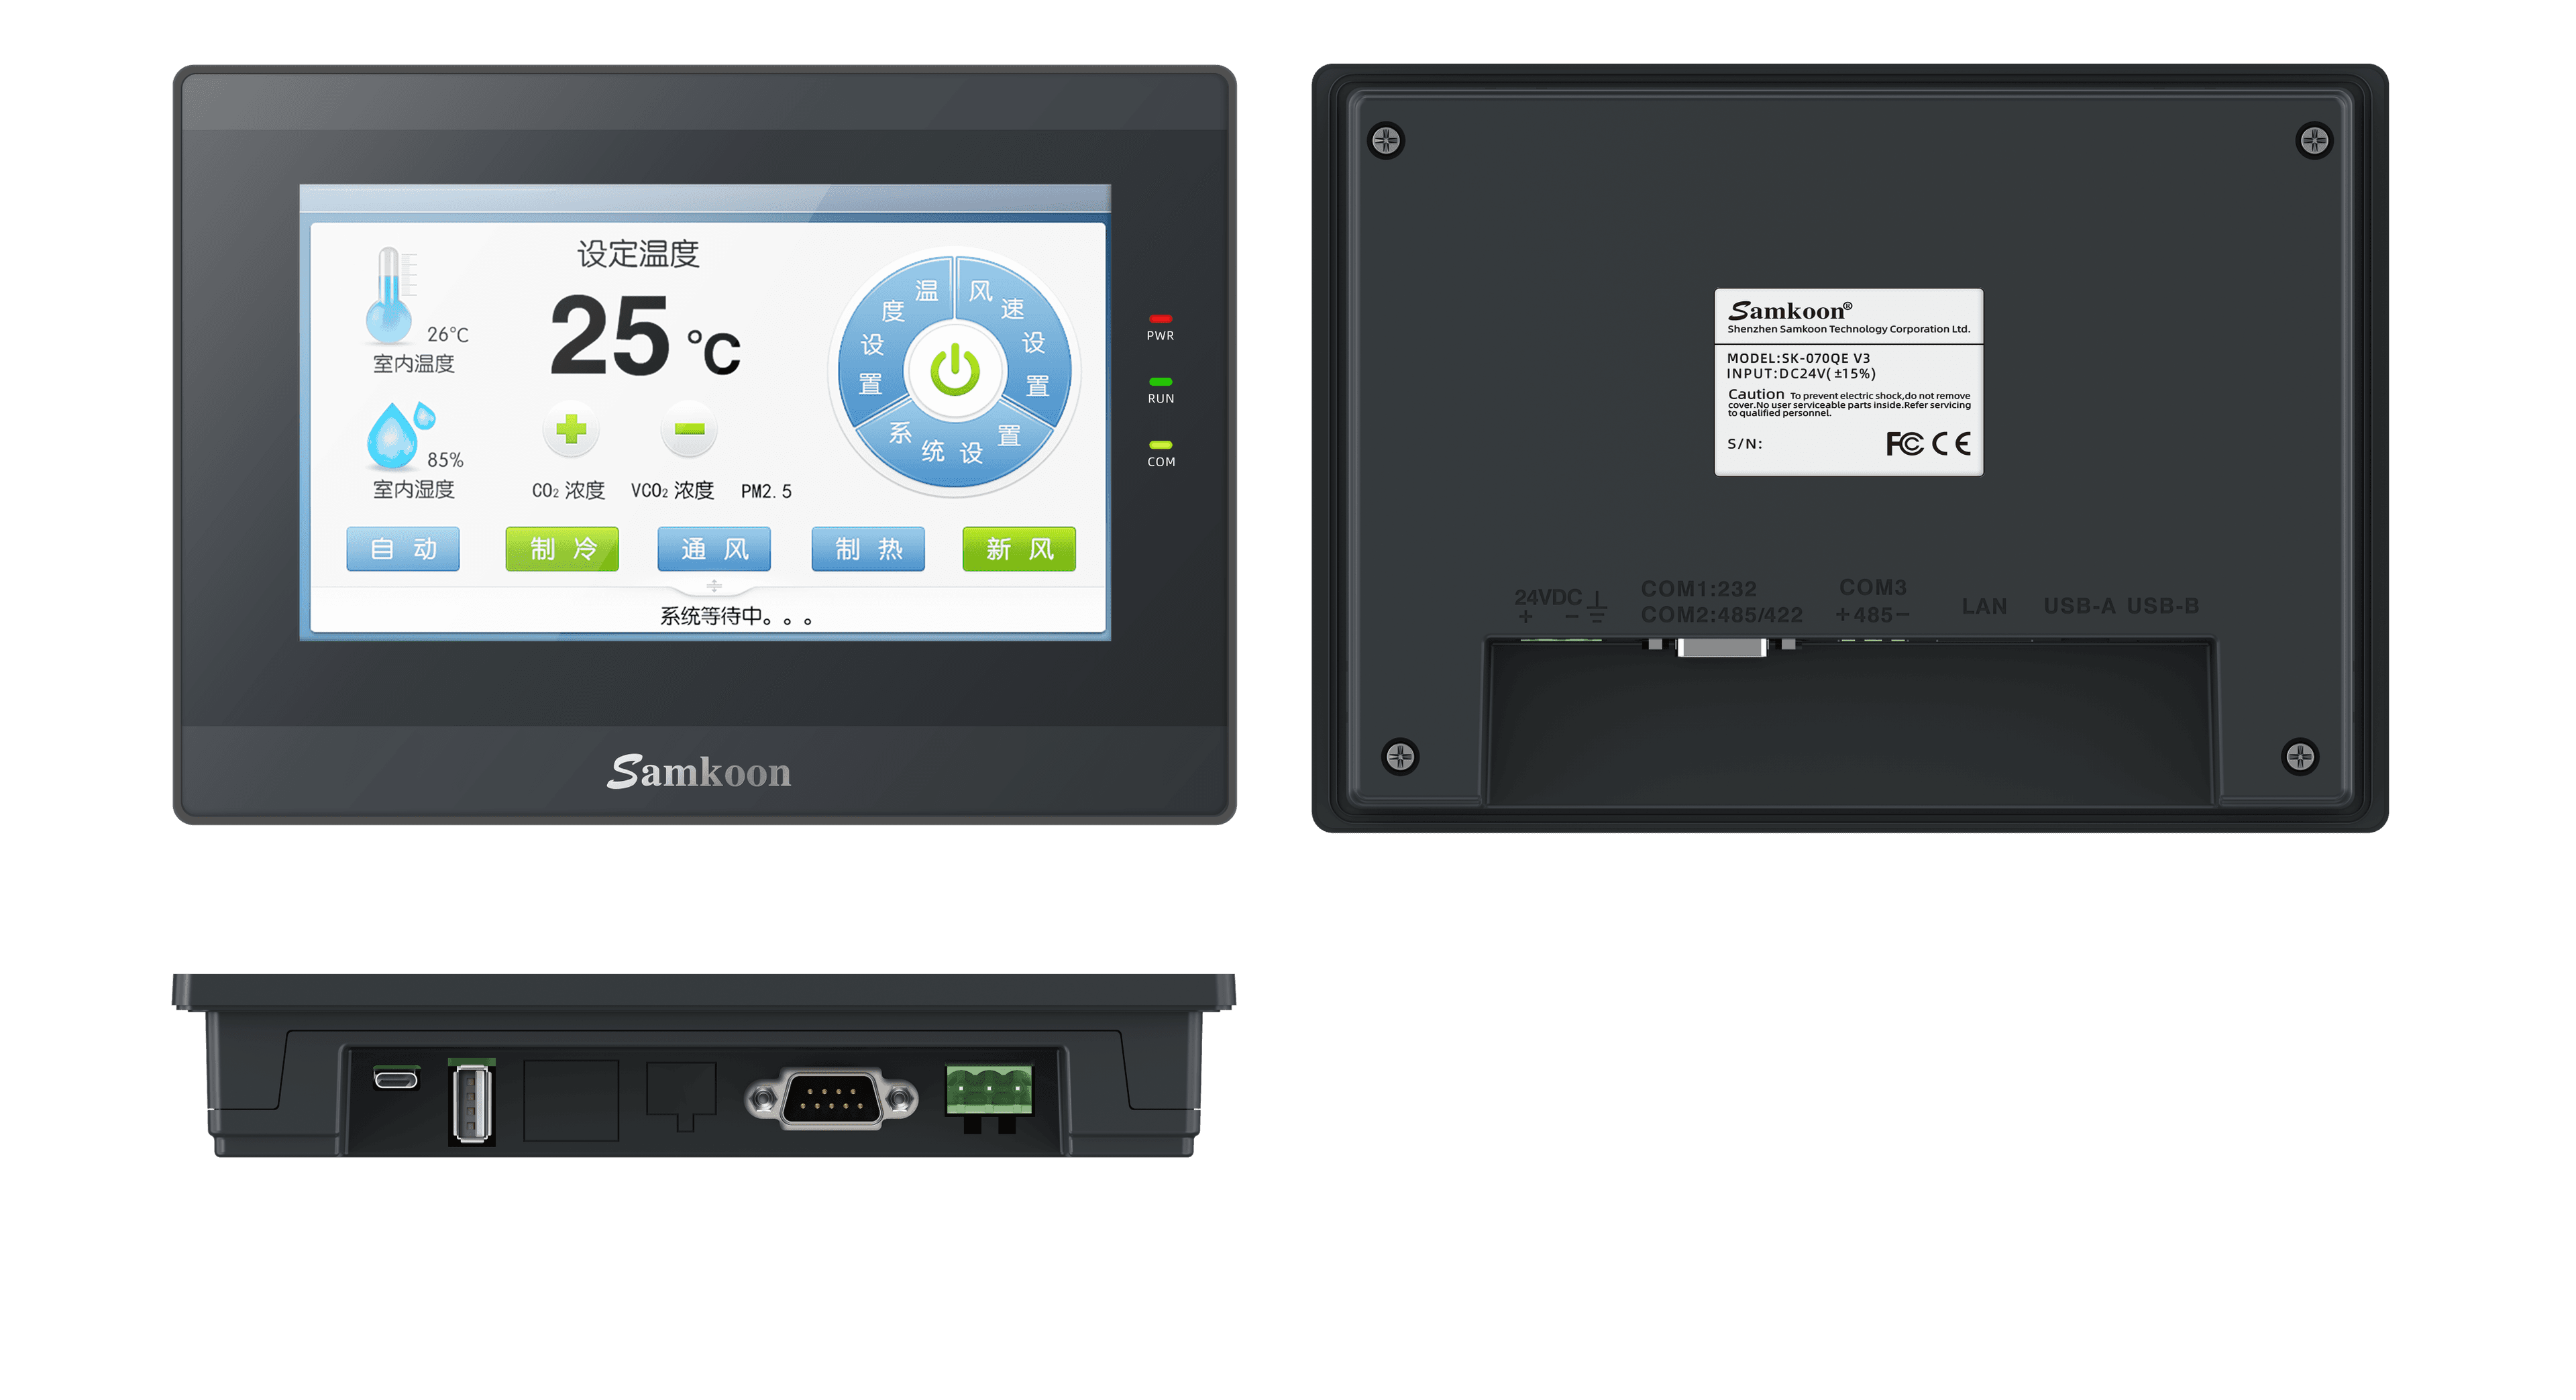
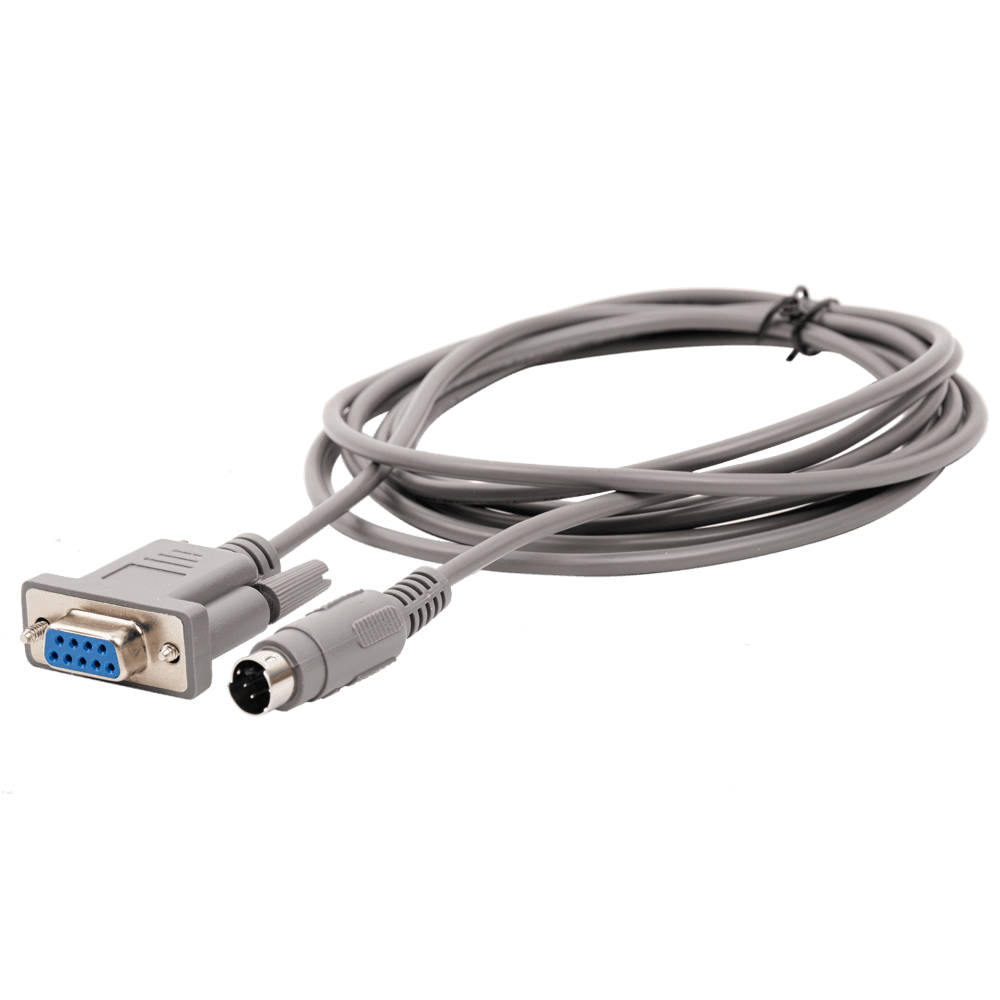
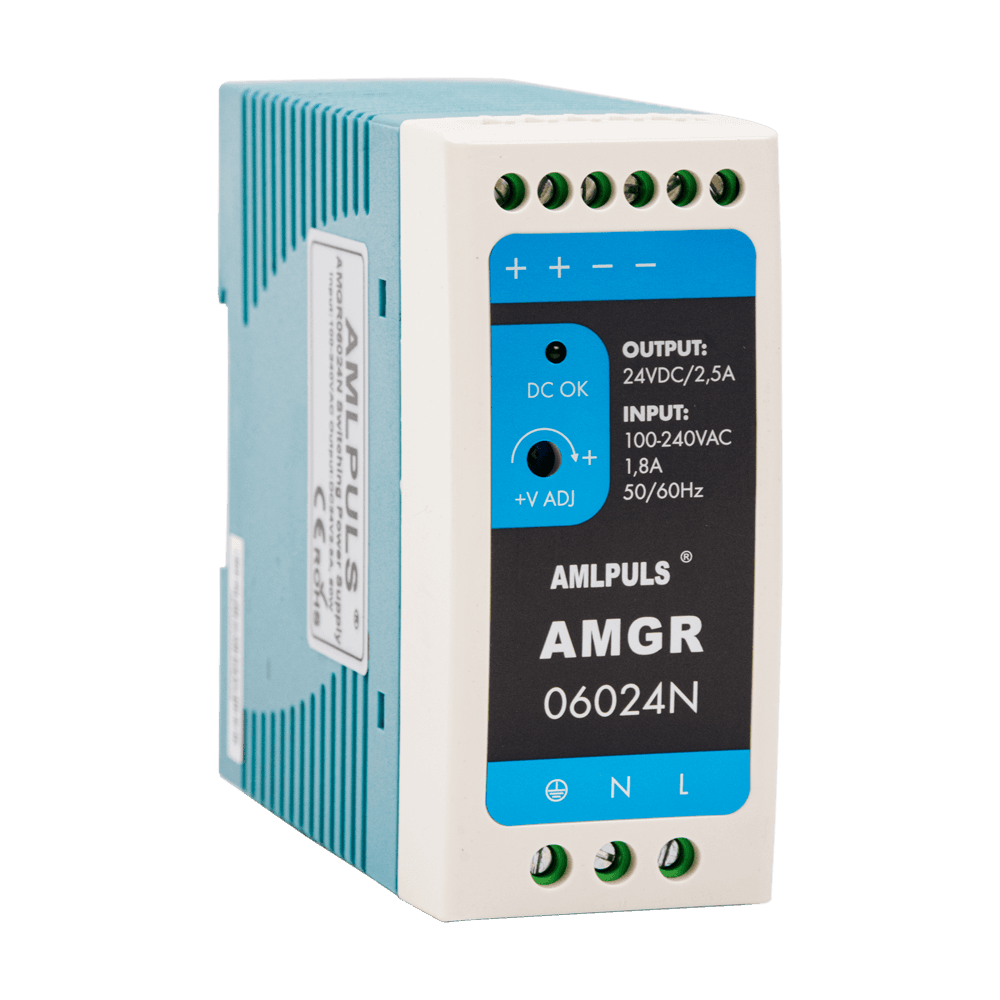
รวมทั้งหมด
฿18,670
1. พื้นฐาน PLC
PLC สมัยนี้ราคาค่อนข้างถูก ระบบจะเล็กหรือใหญ่ การนำ PLC มาใช้ก่อนมักเป็นคำตอบที่ถูกต้อง (สมัยก่อนที่ PLC แพงอาจต้องเทียบต้นทุนกับการซื้อรีเลย์ ไทเมอร์ เคาน์เตอร์แยกตัว) หัวข้อในกิ่งนี้
- Relay Circuits — PLC ถูกสร้างมาทดแทนวงจรรีเลย์ ควรเข้าใจว่ารีเลย์ทำงานยังไง เพราะบางงานใช้แค่วงจร Self Hold ก็จบได้โดยไม่ต้องใช้ PLC
- PLC Wiring (DI, DO) — การต่อสาย Input (เซนเซอร์ ปุ่มต่างๆ) และ Output เข้าใจ Sink Input Wiring กับ Source Input Wiring
- How PLC works — PLC Cycle ทำงานยังไง
- Ladder Programming — PLC เขียนได้หลายแบบ เช่น Ladder, Structured Text, Function Block แต่ให้เริ่มจาก Ladder เพราะเรียนง่าย และคนสายไฟฟ้าดูแล้วรู้ทันทีว่าถ้าอะไรติดจะเกิดอะไรขึ้น
- Bit Device (Input, Output, Auxiliary, Latch, Special) — Input แทนด้วย X, Output แทนด้วย Y และยังมีแบบเสมือนที่เรียกว่า Auxiliary เช่น M มีคอยล์แบบ Latch และแบบ Special ซึ่งรายละเอียดต่างกันในแต่ละแบรนด์
- Word Device (Data Register, Hexadecimal) — ใน PLC 1 Word = 16 บิต ใช้เก็บตัวเลขที่มีความหมายกับระบบ เช่น อุณหภูมิ จำนวนชิ้นงาน Cycle Time Error Code ถ้าจัดการตัวเลขเป็น (บวก ลบ คูณ หาร เปรียบเทียบมากกว่า เท่ากับ) ตรรกะจะ Advance ขึ้นอีกขั้น
- Timer & Counter — ใช้ Timer และ Counter ใน PLC แทนการซื้อแยกภายนอก และเข้าใจความละเอียดของ Timer เช่น 100 ms, 10 ms, 1 ms
- High Speed Counter & High Speed Output — สัญญาณความถี่สูงจาก Encoder ที่ติดเพลาเครื่องจักรต้องใช้ High Speed Counter ส่วนการสั่ง Stepping Motor หรือ Servo Motor ที่รับสัญญาณเป็นพัลส์ ต้องเข้าใจการส่งพัลส์ด้วย High Speed Output และรูปแบบการส่งแบบต่างๆ
- Important Instructions — คำสั่งอื่นๆ ที่ช่วยให้เขียนและจัดการโค้ดง่ายขึ้นเมื่อโค้ดใหญ่ขึ้น เช่น แบ่งโค้ดเป็นหมวดหมู่ย่อย เขียนคอมเมนต์ เรียกใช้ฟังก์ชัน
- Use Cases — ลองเอาไปใช้งานจริง อาจเป็นโจทย์ในบ้าน เช่น ควบคุมปั๊มน้ำด้วยตัววัดระดับน้ำ (น้ำในถังน้อยให้ปั๊มเปิดจนได้ระดับ) หรือเปิดปิดไฟตามเวลา
งานเหล่านี้จบภายใน PLC ยังไม่มีเรื่องการสื่อสาร จึงยังไม่ถึง Factory 4.0 หลังจากนี้ Roadmap แตกเป็นสองเส้นทาง
2. ต่อยอด PLC (ข้ามได้แต่ไม่แนะนำ)
ใช้ PLC ให้ลึกขึ้นแต่ยังไม่เกี่ยวกับ Connectivity
- Analog Input, Analog Output — รับสัญญาณที่เป็นตัวเลข เช่น แรงดันหรือกระแส ต่อไฟและ Config การอ่านให้เป็น
- TC, PT100 — สัญญาณอุณหภูมิจาก Thermocouple หรือ PT100
- MODBUS Protocol — ภาษาสื่อสารที่นิยมที่สุดในอุตสาหกรรม ต้องรู้ว่า Data Frame มีโครงสร้างยังไง เมื่อรู้ภาษาก็ให้ PLC หลายตัวคุยกันได้
- MODBUS RS485 — ใช้สายไฟ 2 เส้นระหว่าง PLC ตั้งแต่ 2 ตัวขึ้นไป ไม่เกิน 32 ตัว
- MODBUS TCP/IP — คุยกันผ่านสาย LAN โครงสร้าง Data Frame ต่างกันนิดหน่อยแต่เนื้อหาเหมือนกัน
- Using Simultaneous Protocols — ใช้หลายรูปแบบการสื่อสารพร้อมกัน
- VFD Drives (Controlling Inverters) — VFD สมัยนี้มักรองรับ Modbus RS485 อยู่แล้ว ลองฝึกตั้งความเร็วและทิศทางการหมุนผ่านโปรโตคอล
- Servo Drives — การคุม Servo พึ่งพื้นฐาน High Speed Output แต่ Servo สมัยนี้ก็คุยผ่านการสื่อสารได้ เช่น อ่านค่า Config หรือพารามิเตอร์มาใช้ในตรรกะของ PLC
- Function Blocks — PLC ของ Samkoon รองรับภาษา C ช่วยเขียนการคำนวณที่ซับซ้อน เช่น ตรีโกณมิติ เลขยกกำลัง หรือการจัดการตัวแปรหลายตัว ในโจทย์ที่ Ladder อย่างเดียวไม่พอ
3. พื้นฐานหน้าจอ HMI
ถ้าเวลาจำกัด จะข้ามกิ่งต่อยอด PLC มาเรียน HMI เลยก็ได้ เพราะ HMI มักเป็น Gateway ที่พาระบบไปสู่ Connectivity (PLC ส่วนมากไม่ได้ถูกสร้างมาให้เชื่อมต่ออุปกรณ์ภายนอก) และให้ผู้ใช้จิ้มดูการแสดงผลแบบ Real Time หน้าเครื่องจักร HMI สมัยนี้ราคาถูก บางทีถูกกว่าการซื้อปุ่มสวิตช์และค่าไวริ่ง และแก้ไขได้ทันทีโดยไม่ต้องเจาะตู้ไฟหรือเดินสายใหม่
- Configurations — Config หน้าจอให้คุยกับ PLC จากประสบการณ์หรือคู่มือ แบรนด์ที่มีในตลาดอยู่แล้วอย่าง Samkoon, Mitsubishi, Omron มี Use Case ให้อ้างอิงบนอินเทอร์เน็ตเยอะ ถ้าเป็นบอร์ดเฉพาะหรือแบรนด์อื่นให้ดูว่าสื่อสารผ่าน Modbus ได้หรือไม่
- Beginner Controls — ปุ่ม ช่องป้อนตัวเลข
- Intermediate Controls — ไฟแสดงสถานะที่มีมากกว่า 0 กับ 1 เช่น ไฟจราจรเขียวเหลืองแดง หรือสถานะเครื่องหยุด เครื่องทำงาน เครื่องเสีย
- Advanced Controls — แสดงข้อมูลเป็นกราฟ เป็นพายชาร์ต
- User permissions — กำหนดสิทธิ์การเข้าถึงและรหัสผ่าน ไม่ใช่ใครก็มาจิ้มหน้าจอได้
- Debugging — แก้ปัญหาเบื้องต้นเมื่อเชื่อมต่อไม่ติด และ Error Code ต่างๆ
- Alarm — การแจ้งเตือนเมื่อเครื่องจักรมีปัญหา
- Data logging — เก็บข้อมูลระยะยาวไว้วิเคราะห์หรือดูย้อนหลัง และข้อจำกัดของมัน
- Multi-model & Recipe — เครื่องหนึ่งอาจทำหลายโมเดล เช่น เติมขวดเล็ก กลาง ใหญ่ ให้ผู้ใช้เลือกโมเดลจากหน้าจอ
- Multi-language — HMI ไม่ได้ใช้ได้แค่ภาษาอังกฤษ ภาษาไทยก็ใช้ได้ หรือให้ผู้ใช้เลือกไทย อังกฤษ จีน ญี่ปุ่นก็ทำได้ไม่ยาก
- C Scripting & Barcode — หลายสายการผลิตใช้ปืนบาร์โค้ดยิงสูตรการผลิตหรือพารามิเตอร์ ต้องรู้ว่าหน้าจอกับปืนบาร์โค้ด Setup และ Config กันยังไง อ่านข้อมูลมายังไง และเอาไปสั่ง PLC ยังไง
4. ต่อยอด HMI
จุดเปลี่ยนที่หน้าจอเริ่มมี Connectivity ไปหาหน้าจอตัวอื่น ผู้ใช้งาน มือถือ หรือคอมพิวเตอร์
- Using MODBUS in HMI (485, TCP/IP) — หน้าจอใช้ Modbus ได้ทั้ง 485 และ TCP/IP หน้าจอกับหน้าจอจึงคุยกันเองได้ ข้อมูลในโรงงานไหลถึงกันมากขึ้น
- HTTP Protocol — หน้าจอที่ขายในตลาดมีหลายแบบ รุ่นเบสิคไม่รองรับโปรโตคอลสื่อสารภายนอก ส่วนรุ่น IoT ใช้ HTTP, MQTT, มี SCADA ในตัว และใช้ฟังก์ชัน Mirror อย่าง VNC ได้ ด้วย HTTP ส่งข้อมูลจากหน้าจอหรือ PLC ออกไปที่ Telegram หรือ Google Sheets ได้ (มี Use Case ในช่อง YouTube)
- MQTT Protocol — เวลาพูดถึง IoT มักนิยม MQTT มากกว่า HTTP ด้วยธรรมชาติแบบ Publish / Subscribe อุปกรณ์จำนวนมากประกาศข้อมูลออกมา มี Broker คอย Relay ข้อมูลไปให้ Subscriber ที่สนใจ
- HMI to HMI Communication (Local or MQTT) — หน้าจอในที่เดียวกันคุยผ่าน Modbus ได้ ถ้าอยู่คนละที่ให้นึกถึง MQTT
- 1 HMI n PLCs / 1 PLC n HMIs — หน้าจอ 1 ตัวกับ PLC 5 ตัว หรือ PLC 1 ตัวกับหน้าจอ 5 ตัว ใช้หลักการ TCP/IP ของ Modbus คล้ายๆ กัน
- HMI Networks — Config เครือข่ายระหว่าง HMI ให้ส่งข้อมูลกันได้ทั้งระบบ
- Cloud IoT SCADA — HMI แบบ IoT สมัยนี้ผู้ผลิตมักมีบริการ SCADA ให้ควบคุมและมอนิเตอร์เครื่องจักรแบบ Real Time ผ่านมือถือหรือคอมพิวเตอร์
5. การพัฒนา SCADA
3rd Party SCADA vs. Self-hosted SCADA
- SCADA ของผู้ผลิต (เช่นของ Samkoon) สะดวก แต่ข้อมูลต้องวิ่งผ่าน Server ของเขา ไม่ว่าจะอยู่จีน ฮ่องกง หรือที่ไหนในเอเชีย วันหนึ่งถ้า Server ปิดก็ดูข้อมูลผ่าน Web Browser ไม่ได้ แม้โอกาสจะน้อยมาก ถ้าระบบไม่ซีเรียสก็ใช้ของที่แถมมากับหน้าจอได้
- ถ้าต้องการความ Customize มากขึ้น เป็นเจ้าของข้อมูลเอง และมี Availability มากขึ้น ให้ต่อยอดไปพัฒนา SCADA เอง
สองแนวทางพัฒนาเอง
- SCADA w/ C# Stack — ทางดิบที่สุด เขียนโปรแกรมดึงข้อมูลจาก PLC เองแล้วส่งไปที่ Server และ Database ของเราเอง (สอนในคอร์ส SCADA Bootcamp)
- SCADA w/ MQTT Stack — ใช้หน้าจอเป็น Gateway เพราะหน้าจอใช้ MQTT ได้ ทุ่นแรงเรื่อง Data Acquisition และ Data Publish เหลือแค่เขียน User Interface ให้คุยกับหน้าจอผ่าน MQTT
ทักษะเว็บที่ควรรู้ (ไม่ว่าเลือกทางไหน)
- HTML, CSS, JavaScript — เว็บเป็น Interface ระหว่างคนกับคอมพิวเตอร์หรือมือถือ ไม่ต้องลึกระดับนักพัฒนาเว็บ รู้แค่แสดงข้อความ เปลี่ยนสี ปรับขนาดก็พอ
- mqtt.js — Library สำหรับดึงข้อมูลผ่าน MQTT และ Library สำหรับแสดงกราฟ
- Node-RED — ทางเลือกแบบ Low Code เขียนโปรแกรมด้วยการลากวาง Flow ข้อเสียคือ Customize UI ได้ไม่มากนัก แต่ส่วนมากเพียงพอ เพราะลูกค้ามักต้องการแค่ปุ่ม กราฟ และตารางข้อมูล
- Dashboard Design — สำหรับคนที่อยากไปให้สุด ศึกษา HTML, CSS, JavaScript ให้ลึกขึ้น แล้วค่อยเติมเรื่อง UX/UI ให้แอปใช้งานได้สละสลวยขึ้น
ปลายทาง: API ให้ระบบอื่นในองค์กร
ระบบอาจจบแค่ SCADA ก็ได้ แต่ถ้าเป็นบริษัทที่ใหญ่ขึ้น SCADA ที่พัฒนาเองเขียน API (Application Programming Interface) ให้แอปพลิเคชันอื่น เช่น ERP หรือ MES มาดึงข้อมูลได้ เพราะข้อมูลอยู่กับเราแล้ว ทำเป็น Endpoint ให้ฝ่ายอื่นอย่างฝ่ายบัญชีหรือ Demand Planning ใช้ต่อ นี่คือข้อดีของการทำ SCADA เอง
สรุป
Roadmap นี้เป็นความคิดเห็นจากประสบการณ์ของผู้สอน อาจไม่ถูกทั้งหมด แต่ถ้ากำลังหลงทางอยู่ การเรียนตามลำดับนี้น่าจะเหมาะสม ถ้าจุดไหนรู้อยู่แล้ว ก็เรียนเฉพาะจุดที่ยังขาดเพื่อต่อจิ๊กซอให้ครบ ทุกหัวข้อหาความรู้ได้จากช่อง YouTube ของ Factonation ทั้ง PLC และ HMI ขั้นเบสิคถึงขั้นสูง ส่วนการพัฒนา SCADA มีคอร์สแยกไว้
บทถัดไป
เทรนด์ Automation 4.0 จากจีน: PLC, Servo Drive, EtherCAT
คำถามที่พบบ่อย
- PLC ต่างจาก Relay หรือ Microcontroller ยังไง?
- PLC คือคอมพิวเตอร์อุตสาหกรรมที่ทนต่อสภาพแวดล้อมโรงงาน (อุณหภูมิ, ฝุ่น, สั่นสะเทือน) มี I/O แยก isolation ป้องกันสัญญาณรบกวน และเปลี่ยน logic ได้โดยแก้โปรแกรม ไม่ต้องเดินสายใหม่ — ต่างจาก Relay ที่ต้องเดินสายใหม่ทุกครั้งที่เปลี่ยน logic และต่างจาก Microcontroller ที่ออกแบบสำหรับงานทั่วไป ไม่ทนสภาพโรงงาน
- เริ่มเรียน PLC ใช้เวลานานแค่ไหน?
- ผู้ที่มีพื้นฐานไฟฟ้าหรือเข้าใจวงจร Relay สามารถเขียน Ladder ง่ายๆ ได้ภายใน 1-2 สัปดาห์ ส่วนงานระดับโปรเจกต์จริง (Modbus, Servo Motion, HMI Integration) ใช้เวลาประมาณ 1-3 เดือน ทั้งนี้ขึ้นกับความซับซ้อนของระบบและการได้ลองทำโปรเจกต์จริง
- PLC รุ่นไหนเหมาะกับมือใหม่?
- Samkoon FAs Series (เช่น FAs-32MT) เป็น PLC คุณภาพดี ราคาประหยัด รองรับ Ladder + High Speed I/O + Modbus RTU/TCP + Ethernet ครบครัน — เหมาะสำหรับเริ่มต้นเรียนและใช้งานจริงในโรงงานเล็กถึงกลาง
- Ladder Programming เรียนยากไหม?
- Ladder ออกแบบให้ดูเหมือนวงจร Relay ทำให้ผู้ที่มีพื้นฐานไฟฟ้าเข้าใจง่ายกว่า text-based language เช่น C หรือ Python — สำหรับมือใหม่ที่ไม่มีพื้นฐานไฟฟ้าอาจต้องเรียนรู้แนวคิด NO/NC contact, coil และ scan cycle ก่อน ใช้เวลาประมาณ 2-3 วันก็เข้าใจหลักการทำงาน
- ทำไมควรเริ่มเรียน Automation จาก PLC?
- ในคลิปอธิบายว่า PLC สมัยนี้ราคาถูกมาก ระบบจะเล็กหรือใหญ่ การนำ PLC มาใช้ก่อนมักเป็นคำตอบที่ถูกต้อง ต่างจากสมัยก่อนที่ต้องเทียบต้นทุนกับการซื้อรีเลย์ ไทเมอร์ และเคาน์เตอร์แยกตัว แต่ก็ควรเข้าใจวงจรรีเลย์ด้วย เพราะบางงานใช้แค่วงจร Self Hold ก็จบได้
- เขียนโปรแกรม PLC ควรเริ่มจากภาษาไหน?
- PLC เขียนได้หลายแบบ เช่น Ladder, Structured Text (ST) และ Function Block แต่คลิปแนะนำให้เริ่มจาก Ladder เพราะเรียนง่าย และคนที่มาจากสายไฟฟ้าดูแล้วเข้าใจได้ทันทีว่าถ้าหน้าสัมผัสไหนติดจะเกิดอะไรขึ้น
- ทำไม HMI ถึงสำคัญกับ Factory 4.0?
- PLC ส่วนมากไม่ได้ถูกสร้างมาให้เชื่อมต่อกับอุปกรณ์ภายนอก หน้าที่นั้นมักอยู่ที่ HMI ซึ่งเป็น Gateway พาระบบไปสู่ Connectivity โดยหน้าจอรุ่น IoT ใช้ HTTP, MQTT, มี SCADA ในตัว และใช้ฟังก์ชัน Mirror อย่าง VNC ได้ ส่วนรุ่นเบสิคไม่รองรับโปรโตคอลเหล่านี้
- SCADA ที่มากับหน้าจอ กับ SCADA ที่พัฒนาเอง ต่างกันอย่างไร?
- SCADA ของผู้ผลิตใช้สะดวก แต่ข้อมูลต้องวิ่งผ่าน Server ของเขา ถ้า Server ปิดก็ดูข้อมูลไม่ได้ แม้โอกาสจะน้อยมาก จึงเหมาะกับระบบที่ไม่ซีเรียส ส่วน SCADA ที่พัฒนาเองได้ความ Customize มากกว่า เป็นเจ้าของข้อมูลเอง และสร้าง API ให้ระบบอื่นอย่าง ERP หรือ MES มาดึงข้อมูลได้
มีคำถาม? ติดต่อทีมงาน